Trả lời nhanh: Một cuộn niêm phong chỉ chạy ổn định khi đồng thời phù hợp với khổ màng, đường kính và vật liệu lõi, đường kính cuộn tối đa, chiều cuốn, bước túi, vị trí mắt thần, lực căng màng và nhiệt độ hàn của máy. Không nên đặt cuộn chỉ dựa trên chiều rộng túi. Hãy gửi thông số máy, ảnh đường dẫn màng và một cuộn đang chạy tốt để nhà sản xuất đối chiếu trước khi làm mẫu.
Cuộn niêm phong tự động được sử dụng trong kho thương mại điện tử, fulfillment và dây chuyền đóng gói có sản lượng ổn định. So với túi rời, cuộn giúp máy thực hiện một phần hoặc toàn bộ thao tác kéo màng, định vị, hàn và cắt. Tuy nhiên, cuộn đúng vật liệu nhưng sai chiều cuốn hoặc sai bước túi vẫn có thể làm máy dừng, lệch vị trí hàn hoặc tăng tỷ lệ lỗi.
Bài viết này giúp bộ phận mua hàng, kỹ thuật và vận hành lập đúng bộ thông số trước khi yêu cầu báo giá. Nếu chưa chắc nên dùng túi rời hay cuộn máy, hãy xem Giải pháp đóng gói thương mại điện tử.
1. Cuộn niêm phong tự động là gì?
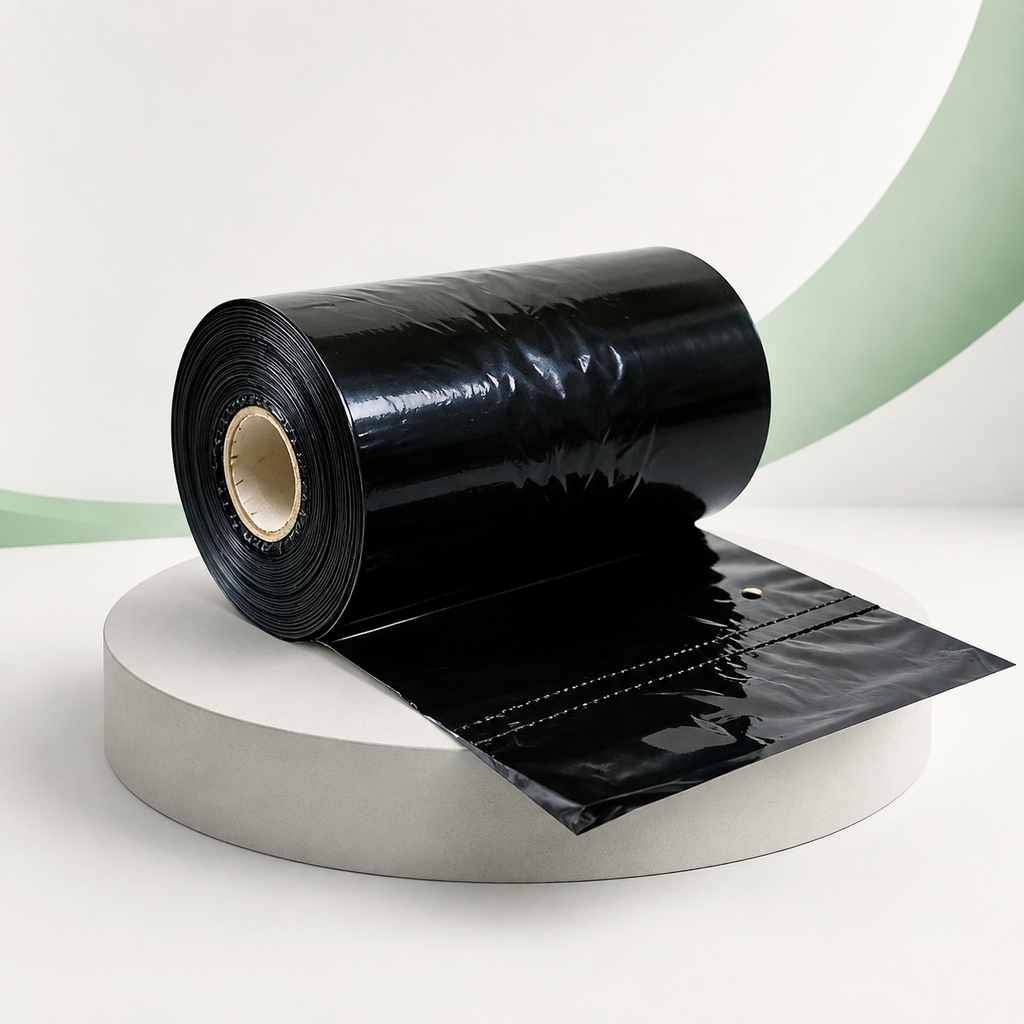
Đây là màng hoặc dải túi được sản xuất liên tục trên một lõi, thiết kế để cấp vào máy đóng gói. Tùy cấu hình, máy có thể mở miệng túi, đưa sản phẩm vào, kéo theo bước, hàn kín và cắt rời. Một số cuộn có đường xé, lỗ thoát khí, vạch định vị hoặc phần keo; một số cuộn chỉ là màng được máy tạo túi trực tiếp.
Vì cấu tạo máy khác nhau, tên gọi “cuộn tự động” chưa đủ để xác định khả năng tương thích. Nhà sản xuất cần bản thông số hoặc mẫu thực tế của đúng máy sẽ sử dụng.
2. Bộ thông số bắt buộc trước khi đặt cuộn
| Thông số | Ý nghĩa | Cách cung cấp |
|---|---|---|
| Khổ cuộn | Chiều rộng vật liệu đi qua cụm dẫn và hàn. | Đo cuộn đang chạy hoặc theo tài liệu máy. |
| Lõi cuộn | Quyết định cuộn có lắp vừa trục gá hay không. | Đường kính trong, chiều dài và vật liệu lõi. |
| Đường kính cuộn | Phải nằm trong khoảng không gian và tải trọng máy cho phép. | Giới hạn tối đa theo máy và cuộn mẫu. |
| Chiều cuốn | Xác định mặt trong, mặt ngoài, hướng logo và vị trí đường hàn. | Ảnh sơ đồ đi màng hoặc cuộn mẫu có đánh dấu. |
| Bước túi | Khoảng lặp giữa hai vị trí cắt/hàn liên tiếp. | Đo theo bản vẽ túi và chế độ chạy máy. |
| Mắt thần | Dấu in để cảm biến nhận vị trí và điều khiển bước. | Màu, kích thước, vị trí và độ tương phản. |
3. Cách xác định khổ cuộn
Khổ cuộn không phải lúc nào cũng bằng chiều rộng sử dụng của túi. Cấu trúc gấp hông, mép hàn, cách mở túi và thiết kế đường dẫn màng có thể làm thay đổi chiều rộng vật liệu cần cấp. Cách an toàn nhất là đối chiếu ba nguồn: tài liệu kỹ thuật của máy, cuộn đang chạy ổn định và bản vẽ thành phẩm.
Khi đổi sang kích thước túi mới, cần xác nhận cụm dẫn màng, thanh hàn, dao cắt và cảm biến có hỗ trợ khổ mới hay không. Không nên tự tăng khổ cuộn chỉ vì sản phẩm lớn hơn nếu chưa kiểm tra giới hạn thiết bị.
4. Lõi cuộn và đường kính cuộn ảnh hưởng thế nào?
Đường kính trong của lõi
Lõi phải lắp vừa trục gá và có độ ổn định cần thiết trong quá trình quay. Lõi quá lỏng có thể gây đảo cuộn; lõi quá chặt không thể lắp hoặc tháo thuận tiện. Ngoài đường kính trong, cần cung cấp chiều dài lõi và phần lõi nhô ra nếu máy yêu cầu.
Đường kính ngoài và khối lượng cuộn
Cuộn lớn giúp giảm số lần thay cuộn nhưng có thể vượt không gian lắp, tải trọng trục hoặc khả năng kiểm soát lực căng. Cuộn nhỏ dễ thay nhưng làm tăng thời gian dừng máy. Quy cách tối ưu phải cân bằng thời gian chạy, thao tác thay cuộn và giới hạn thiết bị.
Vật liệu lõi
Lõi giấy và lõi nhựa có độ cứng, khối lượng và khả năng chịu ẩm khác nhau. Việc chọn lõi cần căn cứ vào môi trường kho, trọng lượng cuộn và kiểu gá của máy, không chỉ dựa trên giá.
5. Chiều cuốn: lỗi nhỏ nhưng có thể làm dừng cả dây chuyền
Chiều cuốn quyết định mặt vật liệu nào tiếp xúc với thanh hàn, vị trí lớp keo, hướng mở túi và chiều đọc nội dung in. Hai cuộn có cùng khổ và cùng bước nhưng cuốn ngược mặt vẫn có thể không sử dụng được.
Khi gửi yêu cầu, nên chụp ảnh cuộn đặt trên máy, hướng cuộn tháo ra và toàn bộ đường đi của màng qua các con lăn. Đánh dấu rõ “mặt nhìn từ ngoài cuộn”, “đầu vào máy” và vị trí logo. Một cuộn mẫu đang chạy tốt là tài liệu đối chiếu đáng tin cậy nhất.
6. Bước túi và vị trí cắt/hàn
Bước túi là khoảng lặp mà máy sử dụng để xác định một chu kỳ đóng gói. Nếu bước thực tế sai so với cài đặt, đường cắt có thể đi vào nội dung in, mép hàn có thể lệch hoặc chiều dài túi thay đổi liên tục. Với cuộn in, bước thiết kế và bước cơ khí phải được thống nhất ngay từ đầu.
Cần xác nhận:
- Chiều dài thành phẩm sau cắt.
- Vị trí đường hàn đầu và cuối.
- Khoảng cách từ mắt thần đến đường cắt tham chiếu.
- Vùng đặt logo, thông tin và tem vận chuyển.
- Dung sai bước mà máy có thể bù.
7. Mắt thần và khả năng nhận diện của cảm biến
Mắt thần thường là một dấu in có độ tương phản cao để cảm biến nhận biết chu kỳ. Màu dấu, màu nền, kích thước, khoảng cách mép và độ ổn định vị trí đều ảnh hưởng việc đọc. Một màu dễ nhìn bằng mắt người chưa chắc đã phù hợp với loại cảm biến trên máy.
Doanh nghiệp cần cung cấp loại cảm biến hoặc mẫu cuộn đang đọc ổn định. Khi chạy thử, theo dõi tình trạng bỏ dấu, đọc nhầm họa tiết, lệch tích lũy và phản ứng của máy khi tăng tốc độ.
8. Chọn vật liệu và độ dày cho cuộn chạy máy
Vật liệu phải vừa đáp ứng độ bền thành phẩm, vừa có tính chất phù hợp với quá trình kéo, mở và hàn. LDPE thường được cân nhắc khi cần độ mềm dẻo; HDPE có cảm giác cứng hơn; PP có đặc tính hàn và độ cứng khác PE. Cấu trúc cuối cùng cần được xác nhận theo máy và mục đích sử dụng.
Độ dày quá thấp có thể làm màng khó kiểm soát, kéo giãn hoặc hàn không ổn định. Độ dày quá cao có thể tăng lực kéo, yêu cầu nhiệt hàn khác và làm cuộn nặng hơn. Vì vậy, mẫu thử phải chạy ở tốc độ dự kiến, không chỉ chạy chậm để chứng minh máy có thể kéo màng.
Để hiểu thêm mối quan hệ giữa hàng hóa, vật liệu và độ dày, xem Cách chọn kích thước, độ dày và vật liệu túi niêm phong.
9. Lực căng, độ phẳng và chất lượng cuộn
Một cuộn tốt cần được cuốn đều, mép tương đối thẳng và lực căng ổn định. Cuộn quá chặt có thể làm biến dạng lõi hoặc vật liệu; cuộn quá lỏng dễ xô lớp và cấp màng không đều. Mép cuộn lệch, bề mặt nhăn hoặc độ dày không ổn định có thể gây sai hướng chạy.
Khi nghiệm thu, nên kiểm tra ngoại quan cuộn, đường kính, khối lượng, độ lệch mép và khả năng quay trên trục. Ghi lại số lô để truy xuất nếu phát sinh lỗi trong quá trình vận hành.
10. Quy trình chạy thử cuộn trên máy
- Xác nhận máy và cấu hình: model, sơ đồ đi màng, khổ hỗ trợ, lõi, cảm biến và giới hạn cuộn.
- Làm cuộn mẫu: dùng đúng vật liệu, độ dày, chiều cuốn, bước và mắt thần dự kiến.
- Chạy ở tốc độ thấp: kiểm tra đường đi, lực căng, vị trí cắt và nhiệt hàn.
- Tăng lên tốc độ vận hành: theo dõi lỗi tích lũy, trượt màng và tỷ lệ hàn đạt.
- Chạy đủ thời gian: đánh giá khi đường kính cuộn thay đổi từ lớn xuống nhỏ.
- Ghi thông số chốt: nhiệt độ, tốc độ, lực căng, bước bù và tỷ lệ lỗi.
Không nên duyệt mẫu chỉ sau vài chu kỳ. Một lỗi nhỏ về bước hoặc lực căng có thể chỉ xuất hiện sau khi máy chạy liên tục.
11. Tiêu chí nghiệm thu nên ghi trong đơn hàng
- Khổ vật liệu và dung sai.
- Vật liệu, màu và độ dày.
- Đường kính trong, chiều dài và vật liệu lõi.
- Đường kính ngoài hoặc khối lượng cuộn mục tiêu.
- Chiều cuốn và mặt hàn.
- Bước túi, vị trí mắt thần, vị trí in và đường cắt.
- Độ phẳng, độ lệch mép và yêu cầu nối cuộn nếu có.
- Điều kiện chạy thử và tỷ lệ lỗi chấp nhận.
12. Mẫu thông tin gửi nhà máy
Model máy và đơn vị cung cấp: …
Khổ cuộn đang chạy: …
Đường kính trong × chiều dài lõi: …
Đường kính ngoài/khối lượng cuộn tối đa: …
Chiều cuốn và mặt hàn: …
Bước túi: …
Mắt thần: màu, kích thước, vị trí …
Vật liệu và độ dày đang dùng: …
Tốc độ vận hành dự kiến: …
Sản lượng theo tháng: …
Lỗi cần cải thiện: …
13. Câu hỏi thường gặp
Có thể dùng một cuộn cho nhiều dòng máy không?
Chỉ khi các máy tương thích về khổ, lõi, đường kính cuộn, chiều cuốn, bước, cảm biến và thông số hàn. Không nên mặc định cùng một cuộn sẽ chạy được trên mọi máy.
Chỉ cần gửi kích thước túi thành phẩm có đủ không?
Không. Nhà sản xuất còn cần thông số lõi, chiều cuốn, bước túi, vị trí mắt thần, giới hạn cuộn và sơ đồ đi màng.
Vì sao cuộn chạy chậm được nhưng tăng tốc lại lỗi?
Nguyên nhân có thể đến từ lực căng, độ phẳng, khả năng đọc mắt thần, độ ổn định bước hoặc cửa sổ nhiệt hàn. Mẫu cần được thử ở tốc độ vận hành thực tế.
Cuộn lớn hơn có luôn hiệu quả hơn không?
Cuộn lớn giảm số lần thay nhưng làm tăng trọng lượng và có thể vượt giới hạn máy. Cần cân bằng thời gian chạy, thao tác thay cuộn và tải trọng trục.
Có thể in logo và thông tin trên cuộn không?
Có. Cần đồng bộ thiết kế in với bước túi, chiều cuốn, vị trí mắt thần, đường cắt và vùng hàn.
Gửi thông số máy để được kiểm tra quy cách
Nhựa Tân Phát sản xuất Cuộn niêm phong tự động theo khổ cuộn, lõi, chiều cuốn và cấu hình máy. Gửi ảnh máy, cuộn mẫu và sản lượng dự kiến để đội ngũ tư vấn phương án chạy thử.
Chuẩn bị dữ liệu trước khi chạy cuộn mẫu
Dùng checklist 9 thông số máy để thu thập cấu hình. Xem bảng thông số tại landing page Cuộn niêm phong tự động và đối chiếu trang sản phẩm cuộn đóng gói cho máy.
Cần xác định quy cách phù hợp?
Gửi mẫu, kích thước hoặc mục đích sử dụng để được tư vấn vật liệu, độ dày và báo giá.
Gửi yêu cầu tư vấn